Что включает ультразвуковой контроль котлов и какие задачи он позволяет решить?
Ультразвуковой контроль котлов представляет собой комплекс инструментальных измерений, направленных на оценку фактического состояния металла, сварных соединений и основных элементов котельного оборудования без разрушения конструкции. Метод основан на прохождении ультразвуковых волн через металл и анализе отраженного сигнала. По характеру и времени возвращения импульса специалист определяет наличие внутренних несплошностей, трещин, расслоений, пор, непроваров, шлаковых включений и других дефектов, которые невозможно выявить только визуальным осмотром.
В состав работ может входить контроль сосудов, контроль котлов, обследование барабанов, коллекторов, камер, трубных систем, экранных и конвективных поверхностей нагрева, патрубков, днищ, крышек и элементов обвязки. Отдельно оцениваются сварные соединения, основной металл и зона термического влияния, поскольку именно эти участки часто подвергаются концентрации напряжений, коррозионному износу и усталостному разрушению.
При проведении обследования специалисты определяют толщину трубы, стенок барабана, коллектора или другого элемента, фиксируют минимальную толщину и сравнивают полученные данные с проектными значениями, требованиями нормативной документации и ранее выполненными обследованиями. Результаты позволяют установить характер повреждений, определить степень снижения прочности, рассчитать остаточный ресурс и сформировать рекомендации по дальнейшей эксплуатации, ремонту либо замене дефектных участков.
Ультразвуковой метод применяется при технической диагностике действующего или остановленного оборудования, когда требуется получить достоверные данные без вырезки образцов и вывода крупного узла из эксплуатации на длительный срок. Объем контроля определяется техническим заданием, назначением котла, условиями работы, сроком эксплуатации, типом металла, особенностями конструкции и сведениями о ранее выявленных дефектах. По итогам лабораторный контроль оформляется документально, а заказчик получает протокол результатов и техническое заключение с описанием фактического состояния объекта и выводом о соответствии требованиям.
Как проводится измерение толщины металла и выявляются скрытые дефекты котла?
Измерение толщины металла выполняется по заранее подготовленной схеме, которая учитывает конструкцию котла, зоны повышенной нагрузки, участки коррозионного и эрозионного износа, места расположения сварных швов, опор, патрубков и соединений. До начала работ специалист изучает техническую документацию, сведения о ремонтах, результаты предыдущих обследований, режим эксплуатации и техническое задание. После этого формируются точки измерения и сетка измерений, позволяющие получить не отдельные случайные значения, а объективную картину распределения толщины по всей проверяемой поверхности.
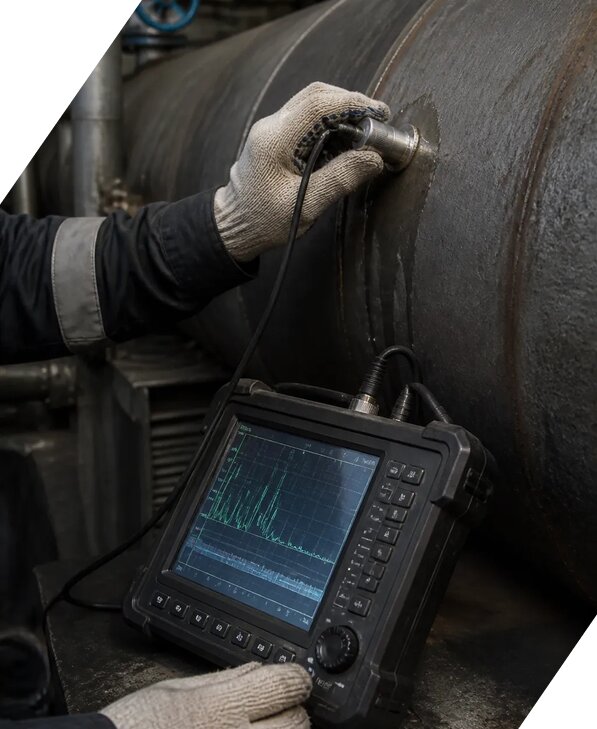
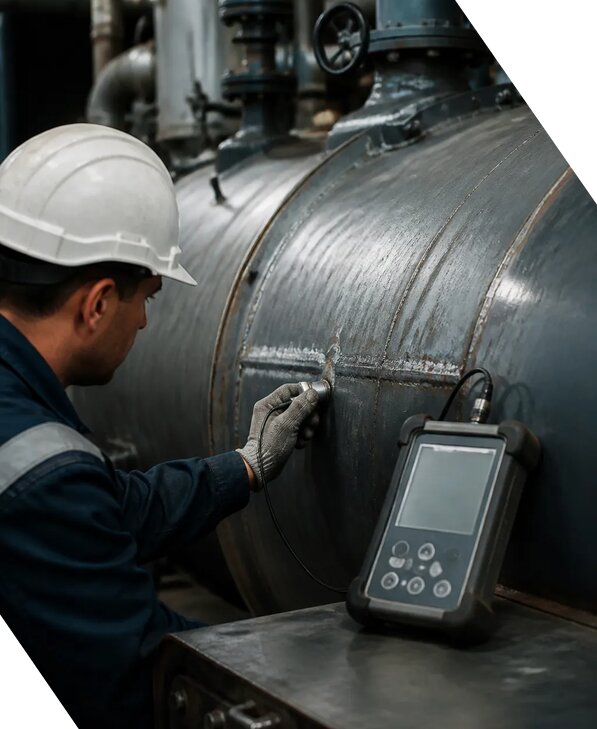
Для работы используется ультразвуковой толщиномер с подходящими преобразователями и настройками под конкретную марку металла, диапазон толщин, состояние поверхности и температуру объекта. Перед началом измерений проверяется исправность измерительного оборудования, выполняется калибровка по контрольному образцу, уточняется скорость распространения ультразвука и оценивается погрешность измерений. Поверхность очищается от грязи, окалины, рыхлой коррозии, краски или других покрытий, способных исказить сигнал. В отдельных случаях применяются контактные среды, локальная зачистка и дополнительные способы подготовки.
В каждой точке фиксируются фактические результаты измерений, после чего определяется минимальная толщина, средние значения и участки с наиболее интенсивным износом. Для обнаружения внутренних дефектов применяются ультразвуковые дефектоскопы, которые позволяют исследовать металл по глубине и оценивать сварные соединения, основной металл и зону термического влияния. Если сигнал указывает на возможную несплошность, выполняются дополнительные проходы, уточняется геометрия дефекта, его координаты, глубина залегания и ориентировочные размеры.
По завершении натурные измерения сопоставляются с нормативными критериями и проектными данными. На основании собранной информации может составляться карта коррозии, где наглядно отображаются зоны утонения и потенциально опасные участки. Такой подход дает возможность не только подтвердить текущее состояние оборудования, но и спрогнозировать развитие повреждений, определить необходимость ремонта, установить периодичность последующего контроля и обосновать возможность безопасной эксплуатации котла.
Какие элементы котельного оборудования проверяют ультразвуком в ходе технического обследования?
Перечень проверяемых элементов определяется конструкцией оборудования, его назначением, рабочими параметрами и историей эксплуатации. В рамках обследования могут контролироваться барабаны, корпуса, коллекторы, камеры, трубные доски, экранные трубы, кипятильные и пароперегревательные поверхности, экономайзеры, патрубки, люки, крышки, днища и другие детали, воспринимающие давление, температуру и циклические нагрузки. Особое внимание уделяется участкам, где возможно локальное уменьшение толщины, появление трещин или нарушение сплошности металла.
Контроль металлоконструкций котла и вспомогательных элементов также может выполняться ультразвуковыми методами, если требуется оценить состояние опор, рам, кронштейнов, креплений и ответственных сварных узлов. Сварные соединения обследуются по шву и прилегающим зонам. Проверяется наличие внутренних дефектов, таких как непровар, несплавление, пористость, шлаковые включения, трещины и другие нарушения технологии сварки. Одновременно исследуется зона термического влияния, в которой могут возникать структурные изменения, остаточные напряжения и склонность к образованию трещин.
Толщинометрия особенно важна для поверхностей, подвергающихся воздействию питательной воды, пара, продуктов сгорания, абразивных частиц и химически активных отложений. Измерения выполняются на участках, подверженных внутренней и наружной коррозии, язвенному износу, эрозии, перегреву и деформации. При необходимости аналогичный подход применяется к связанным элементам системы, включая трубопроводы, сосуды, теплообменные аппараты и резервуары. Контроль днища резервуара или другого крупногабаритного элемента проводится по сетке, плотность которой устанавливается с учетом размеров детали и предполагаемого характера повреждений.
Для каждого объекта разрабатывается методика проведения, в которой указываются зоны контроля, тип преобразователя, порядок подготовки поверхности, параметры сканирования, критерии оценки и требования к оформлению результатов. Испытательное оборудование подбирается с учетом диапазона толщин, материала и доступности поверхности. Такой комплексный подход помогает не ограничиваться формальной проверкой отдельных точек, а получить достоверное представление о состоянии всего ответственного оборудования и связанных с ним конструкций.
Какие документы и результаты предоставляются после ультразвукового контроля котла?
По окончании работ заказчику передается комплект документов, содержание которого зависит от объема обследования, назначения котла, требований технического задания и применяемой нормативной документации. Основным документом является протокол результатов, в котором отражаются сведения об объекте, его идентификационные данные, дата проведения контроля, условия выполнения работ, использованное измерительное оборудование, сведения о настройке и калибровке приборов, примененная методика проведения, места обследования и полученные значения.
В таблицах указываются точки измерения, фактическая толщина стенки, выявленная минимальная толщина, координаты обнаруженных несплошностей, размеры и характеристики дефектов, а также допустимые значения, если они установлены проектом или нормативными требованиями. При большом количестве данных оформляются схемы, эскизы, ведомости и карта коррозии. Фотофиксация может использоваться для подтверждения состояния поверхности, расположения дефектных участков и качества подготовки зон контроля.
По результатам анализа составляется техническое заключение. В нем описывается фактическое состояние котла, приводятся сведения о сварных соединениях, основном металле, зоне термического влияния, участках утонения и иных выявленных повреждениях. Специалист указывает, обнаружены ли признаки недопустимых дефектов, соответствует ли объект установленным требованиям, имеются ли основания для дальнейшей эксплуатации и какие ограничения необходимо соблюдать. Если требуется, выполняется расчет остаточного ресурса с учетом минимальной толщины, скорости коррозии, рабочих температуры и давления, цикличности нагружения и результатов предыдущих обследований.
Документы могут включать акты выполнения работ, ведомость дефектов, схемы расположения измерительных точек, сертификаты и сведения о поверке приборов, а также рекомендации по ремонту, повторному контролю и срокам следующей диагностики. При выявлении опасных повреждений в заключении отдельно указываются участки, требующие немедленного ремонта, дополнительного исследования или вывода оборудования из эксплуатации.
Материалы оформляются в понятном для технических специалистов виде и могут использоваться при приемке ремонта, подготовке котла к освидетельствованию, подтверждении соответствия требованиям, планировании ремонтной кампании и ведении эксплуатационного архива. Работы выполняются специалистами, использующими лабораторный контроль и инструментальные измерения в соответствии с установленными процедурами аккредитованной лаборатории.
От чего зависит периодичность ультразвукового контроля котлов и стоимость обследования?
Периодичность ультразвукового контроля определяется не только возрастом оборудования, но и совокупностью факторов, влияющих на надежность и безопасность эксплуатации. Учитываются рабочее давление и температура, вид рабочей среды, режимы пуска и остановки, количество циклов нагружения, интенсивность коррозии, качество воды, наличие отложений, сведения о перегревах, вибрации, ремонтах и ранее выявленных дефектах. Повторное обследование может потребоваться после аварийной ситуации, обнаружения утечки, ремонта сварного соединения, изменения режима работы или получения результатов, указывающих на ускоренное снижение толщины.
При стабильном состоянии оборудования периодичность устанавливается по действующим правилам эксплуатации, требованиям промышленной безопасности, проектной документации и рекомендациям технического специалиста. Если выявлена локальная коррозия, трещиноподобный дефект или значительное уменьшение толщины, контроль отдельных зон проводят чаще, чем плановое обследование всего котла. Для динамического наблюдения используются одинаковые или сопоставимые точки измерения, что позволяет корректно сравнивать результаты разных периодов и рассчитывать скорость износа.
Стоимость работ зависит от объема и сложности задачи. На цену влияют количество и тип котлов, доступность поверхностей, необходимость остановки и подготовки оборудования, высота и стесненность зон, состояние покрытия, объем зачистки, число точек, протяженность сварных соединений, потребность в дефектоскопии, составлении карты коррозии, расчетах остаточного ресурса и разработке расширенного технического заключения. Ориентировочная цена отдельных измерений может составлять от 15317 руб/м², однако окончательная смета определяется после анализа исходных данных и технического задания.
Перед началом обследования согласуются границы контроля, перечень элементов, требования к оформлению документов, порядок доступа и меры безопасности. В Югорске специалисты компании ЭкспертизаРоссия выполняют работы с учетом характеристик конкретного оборудования и действующих требований. Мы работаем Пн-Пт 09-18 Сб-Вс вых.. Для предварительной оценки достаточно передать сведения о котле, годе изготовления, рабочем давлении, предыдущих протоколах и предполагаемом объеме обследования. При заказе услуги под ключ скидка от 15 процентов. Дополнительную информацию по составу работ можно получить у специалиста по телефону +7 931 105-63-33.